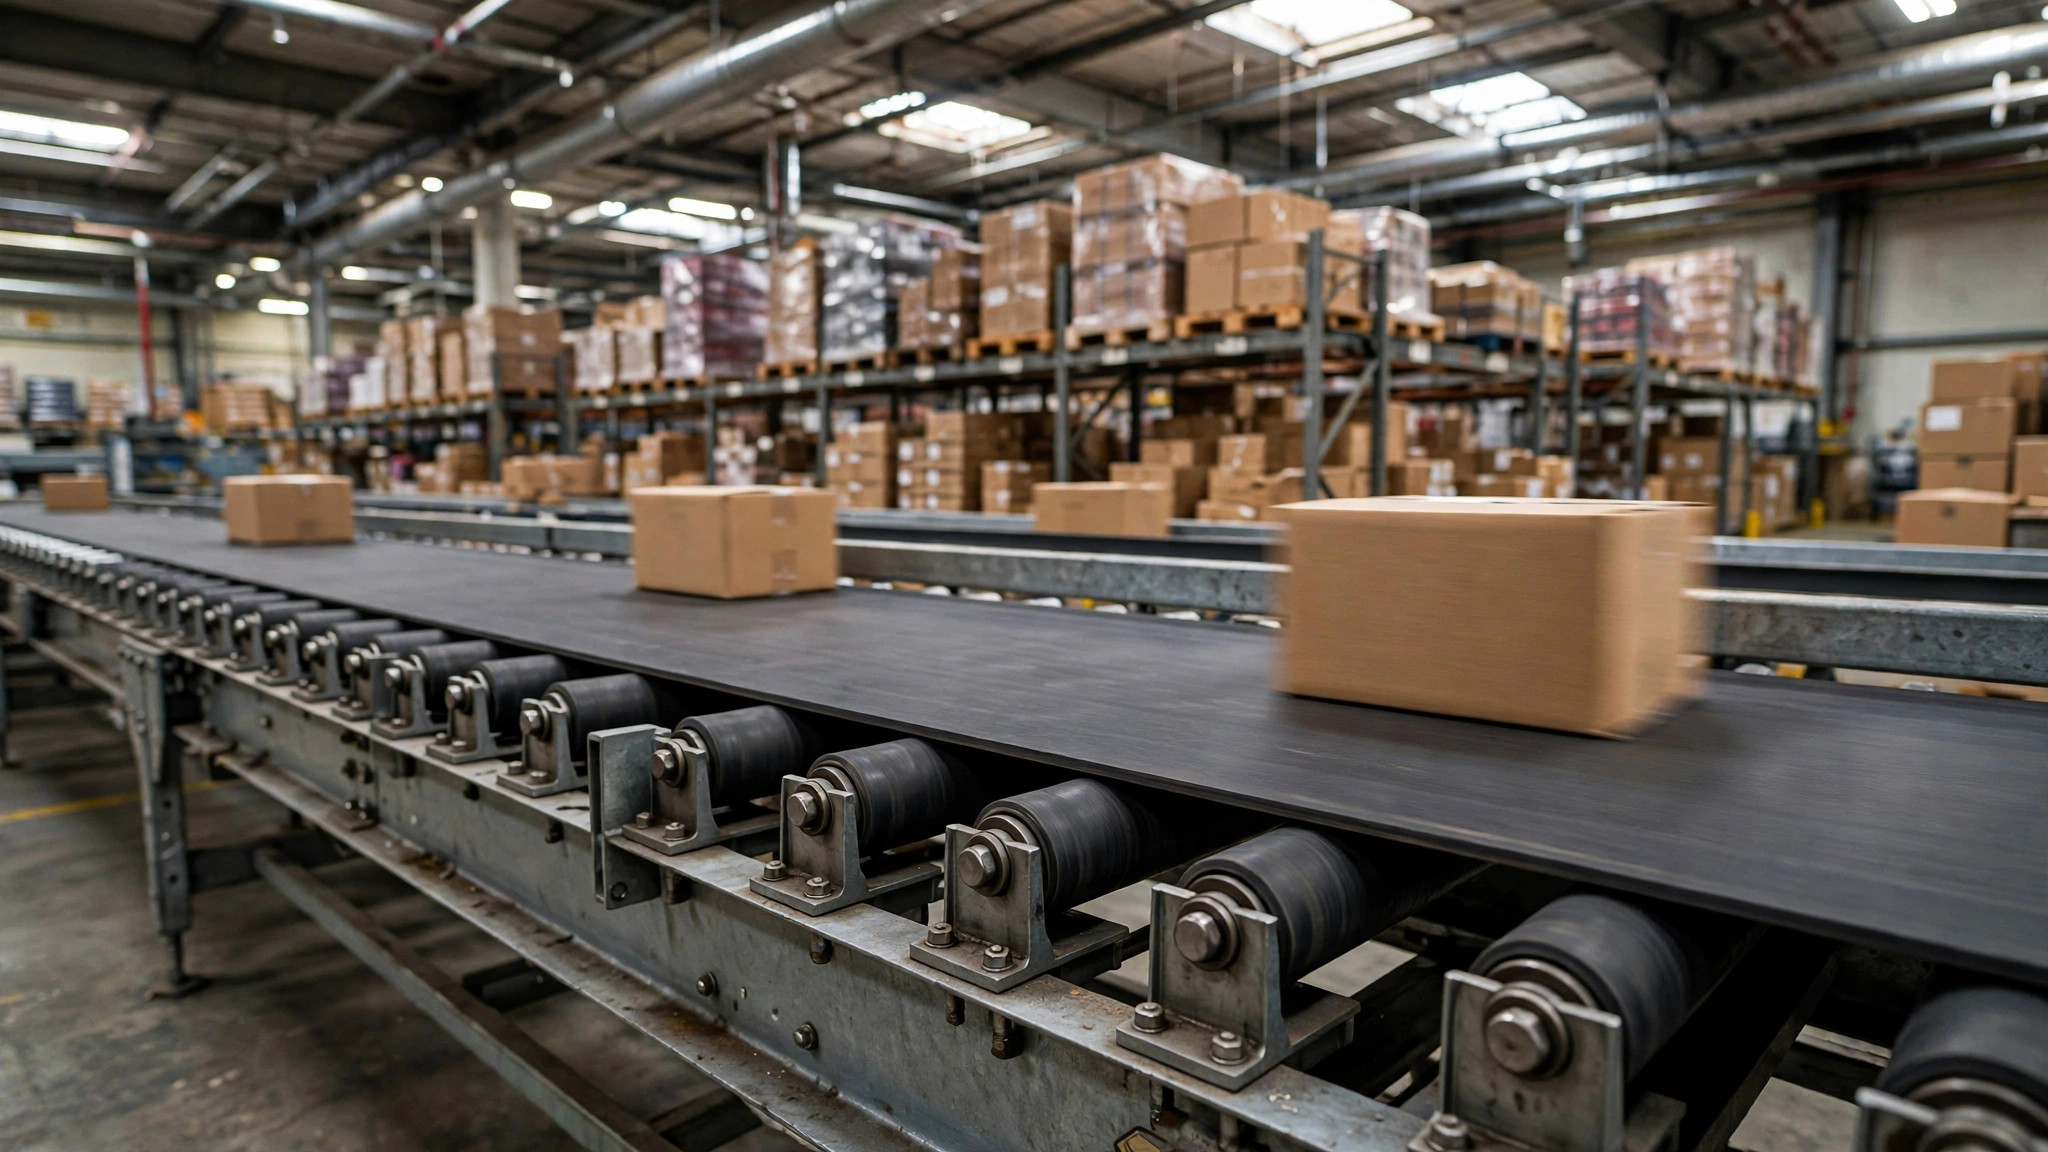
前年冬天,我在一家 Fontana 的电商仓看现场,一条 60 多米的皮带线,皮带边缘已经磨起了毛边,机架内侧蹭出一道亮闪闪的槽。主管跟我说这条线“一直有点偏”,将就着跑了小半年。结果那天皮带彻底跑出机架、卡进滚筒,整条线停了 4 个小时,旺季一天的单子全堵在打包区。这事之后我养成一个习惯:只要进仓,眼睛先扫一眼皮带——边上有没有磨痕、有没有粉尘堆积。跑偏这事,越早动手越便宜,拖到最后都是拿钱换教训。
跑偏的锅,八成是这三口
第一口:托辊和滚筒装歪了。这是最常见的。新线赶工期,托辊架螺栓没拧紧就开机;或者日常换托辊,工人随手一放、螺栓一紧,托辊轴线和皮带中心线就不垂直了。记住三句口诀:跑紧不跑松、跑高不跑低、跑后不跑前。头尾滚筒但凡有一边高出一截,皮带就往高处跑;张紧装置两边松紧不一,皮带就往紧的那边偏。这种跑偏的特点是稳定——开机就偏,一直偏向同一边。
第二口:接头做斜了。皮带接头不管是硫化还是机械卡扣,只要两边长度差出几毫米,接头每转一圈就把皮带往一边拽一下。这种跑偏是周期性的:你会看到皮带每转一圈偏一次,接头经过滚筒时还会“跳”一下。调托辊对这种跑偏基本没用,根子在接头上,白费功夫。
第三口:物料下偏了。空载跑得好好的,一上料就偏,九成是导料槽不正、落料点不在皮带正中间。电商仓最常见:人工上件随手一扔,包裹全堆在皮带一边,长期偏载,皮带慢慢就被“带”偏了,还加速托辊单边磨损。散料仓则是导料槽挡板一边磨没了,料全往一边涌。
三分钟,判断是哪一口锅
我现场判断就三招。第一招:空载看还是负载看。空载就偏,问题在设备本身——托辊、滚筒、接头挨个查;空载不偏、一上料就偏,问题在落料,查导料槽。第二招:看跑偏的位置。整条线都往一边偏,多半是头尾滚筒不正或张紧两边不均;只在某一段偏,查那一段的托辊组,大概率有卡死不转的托辊——托辊不转就等于在磨皮带。第三招:看跑偏的节奏。持续稳定地偏向一边,是安装问题;一圈一抖、周期性地偏,是接头问题;时好时坏没有规律,多半是来料不稳定或者有人动了导料槽。还有一招看滚筒:皮带在滚筒上偏向哪边,哪边的滚筒就可能偏高或偏紧,顺着这个方向查,八九不离十。
调偏清单:先调这个,再调那个
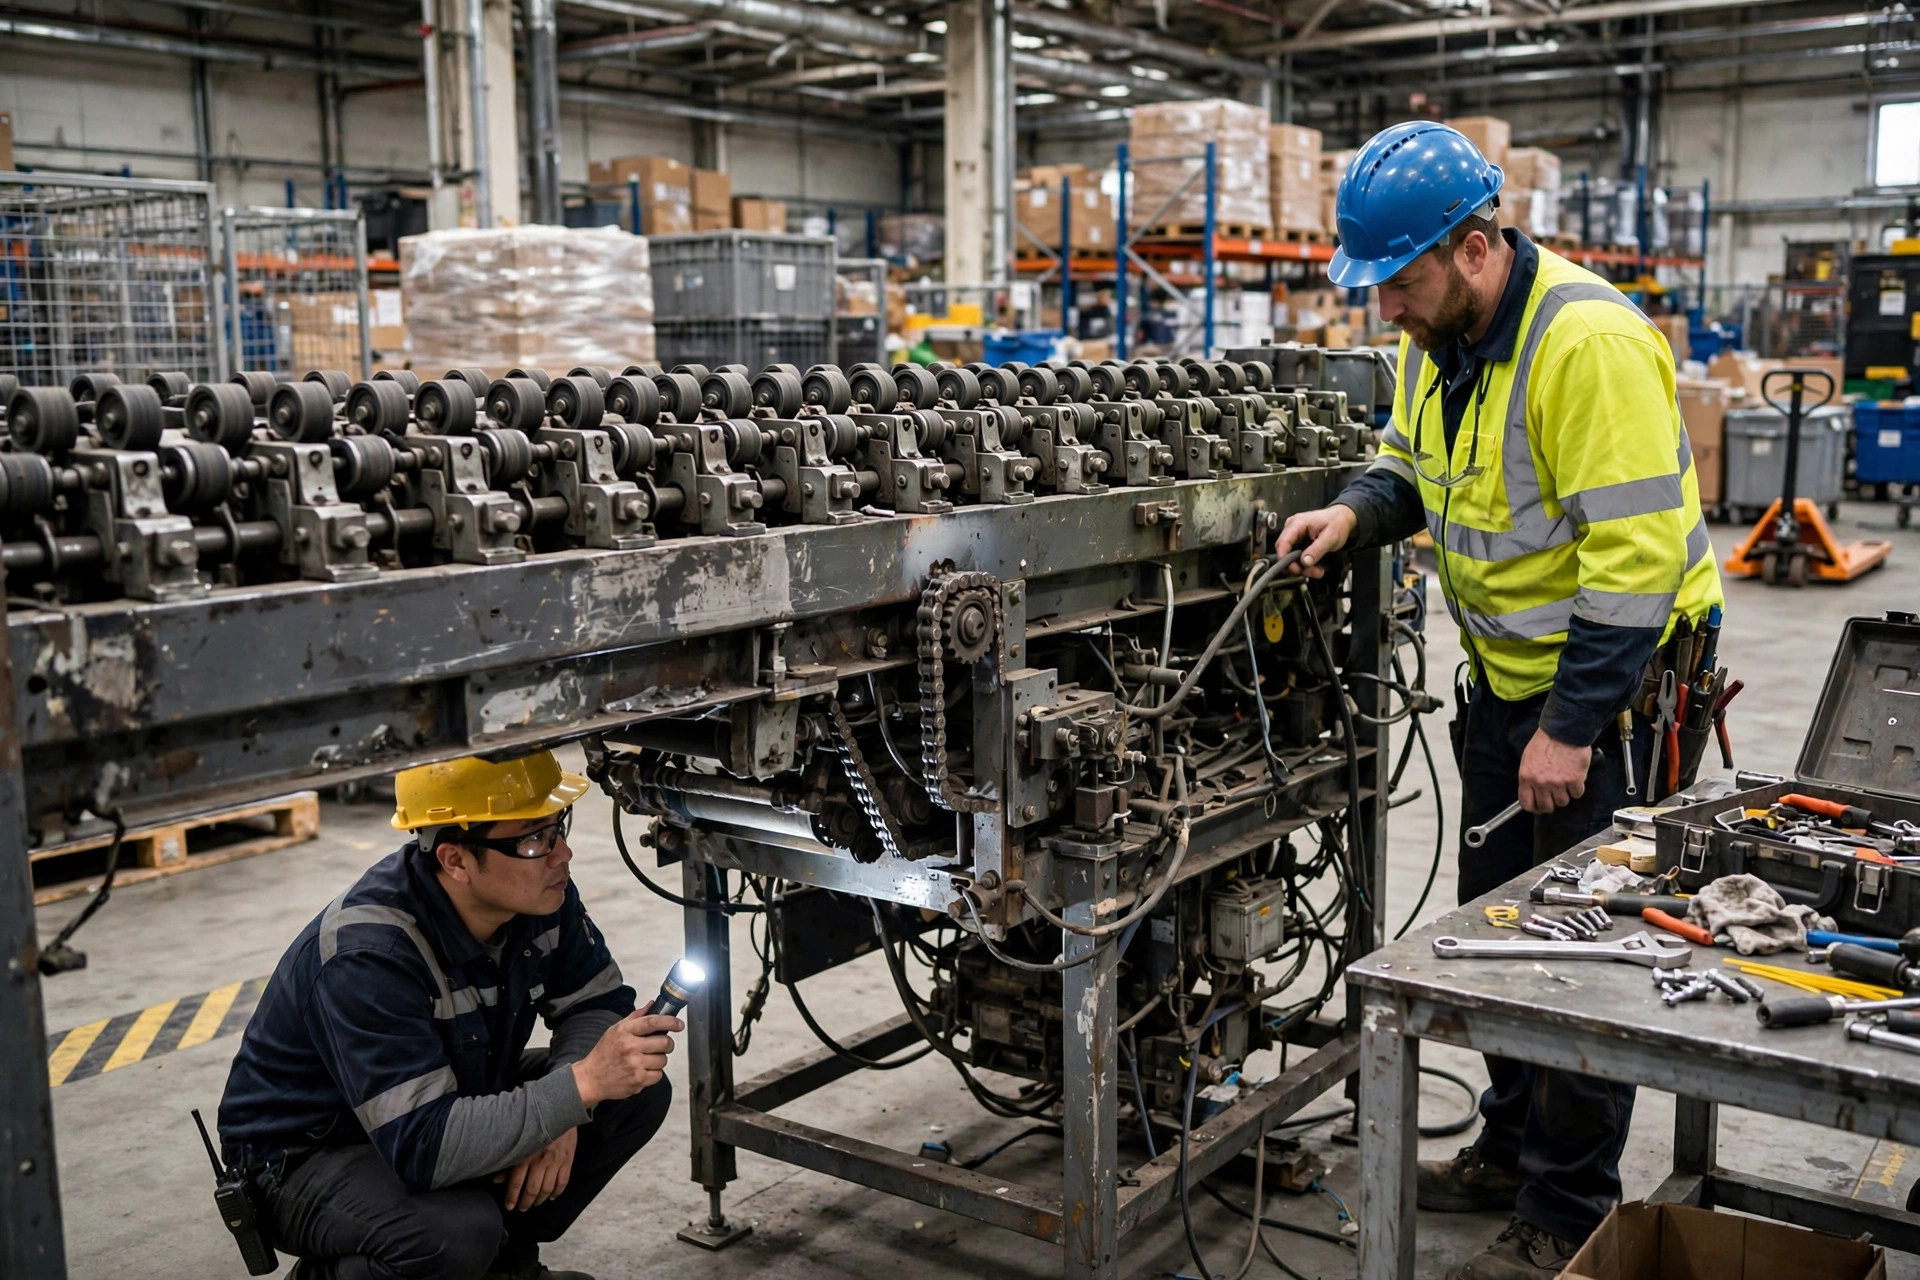
动手之前先说安全:停机、上锁挂牌,确认皮带完全停稳再上手。输送线伤人的事故我见过几起,几乎全是“就调一下,不用停机”惹的祸。调偏不差这五分钟。
清单按顺序来,别跳步:
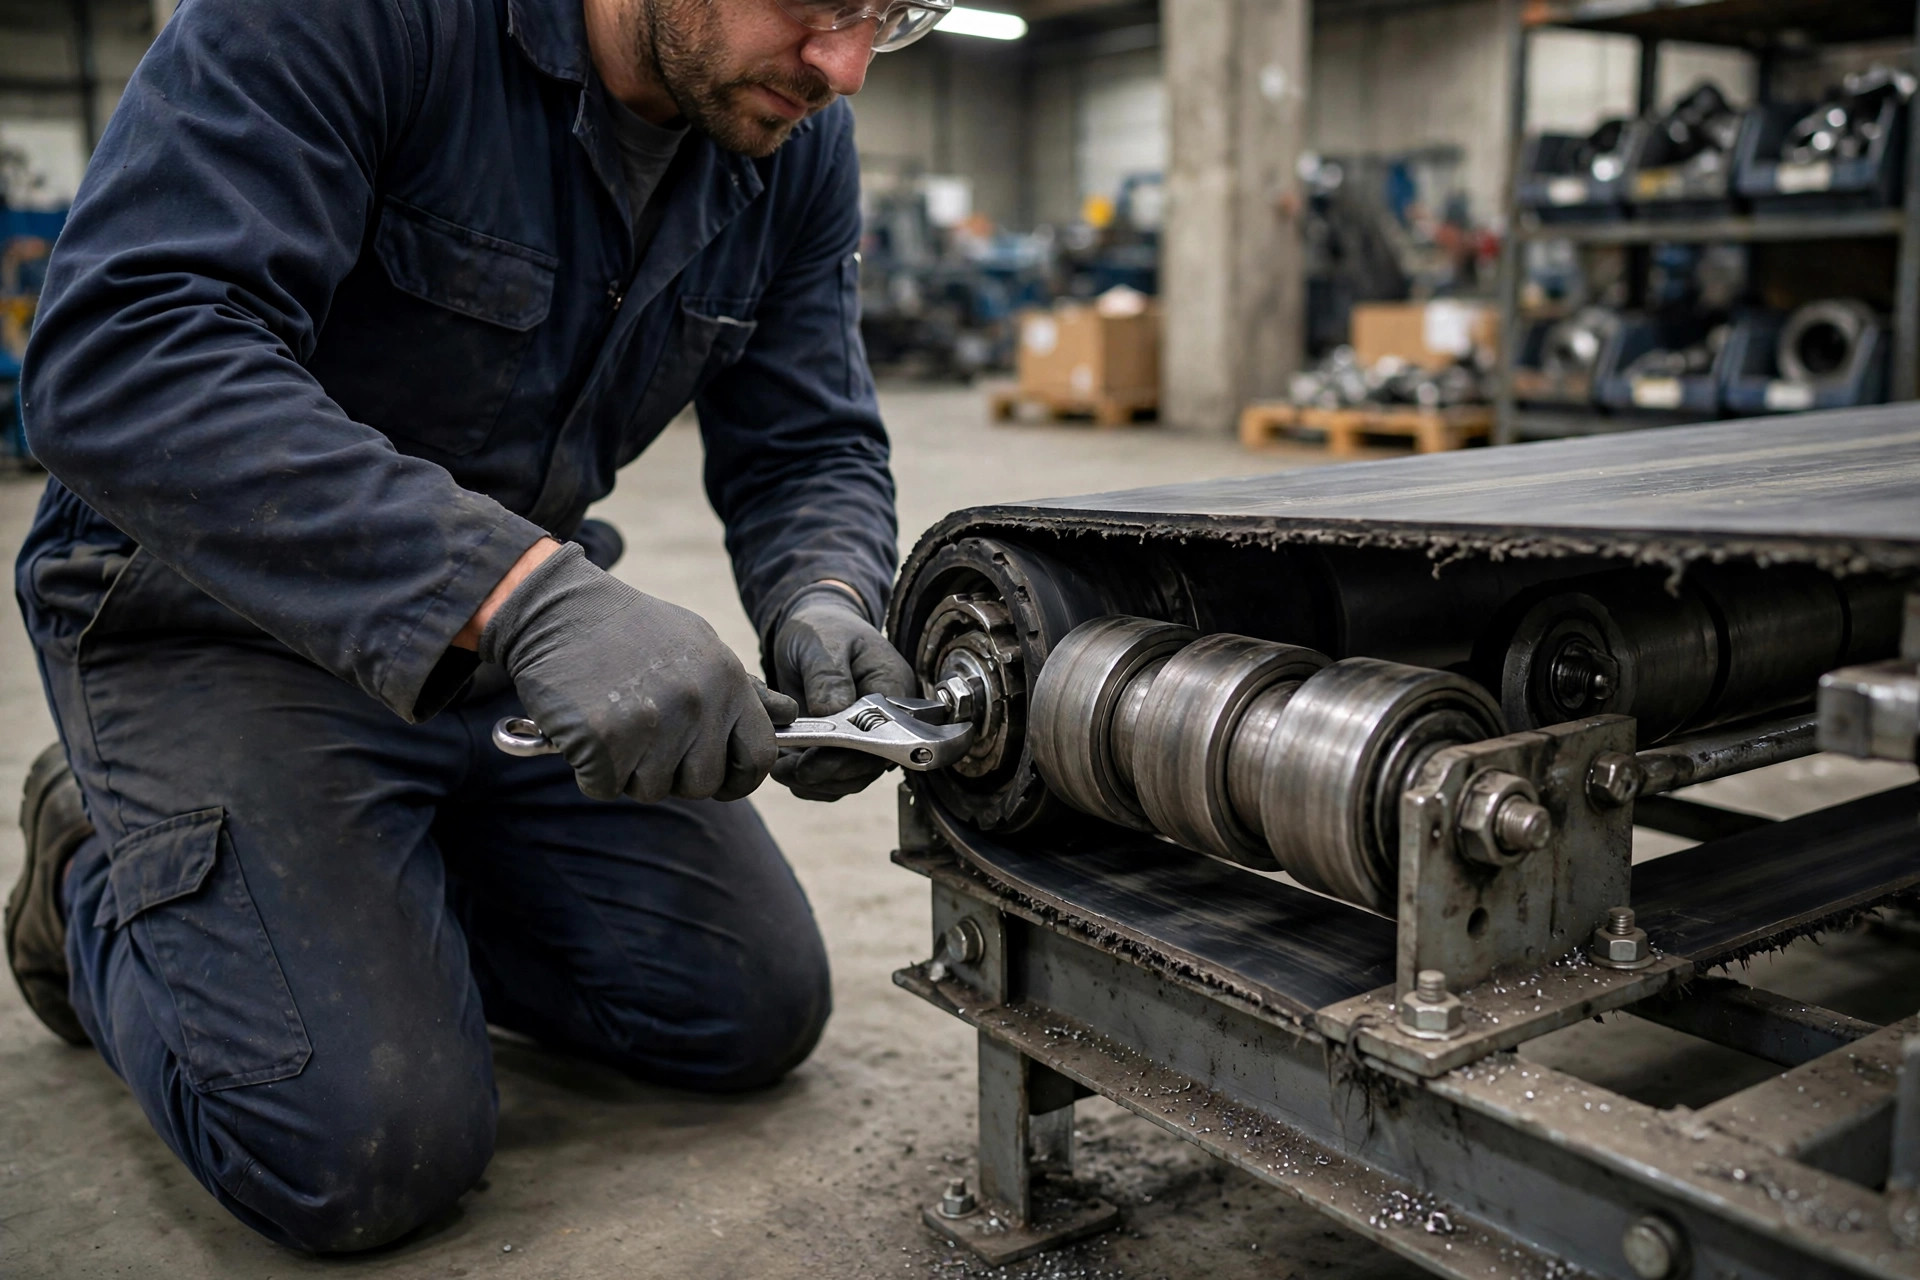
- 先查托辊。沿线走一遍,用手转每一组托辊,卡死不转的、有异响的、轴承端盖磨穿的,直接换。托辊卡死是跑偏最常见的直接诱因,换一组托辊就几分钟的事,别在这上面省。
- 再看头尾滚筒。用粉笔在张紧螺杆两侧画刻度线,两边刻度必须一致;再看滚筒轴线和机架中心线垂不垂直。调张紧时两边同步进,一次 2~3 毫米,调完让皮带跑完整一圈再看效果。
- 敲托辊组。皮带往哪边偏,就把那一侧的托辊架往皮带前进方向轻轻敲一点——记住是轻轻,一两毫米的位移就够了。一次只调一组,调完跑完整一圈再决定调不调下一组。心急一次调五六组,最后越调越乱,只能全部复位重来。
- 查导料槽和落料点。落料点必须在皮带正中,导料槽两侧挡板对称、磨损了就换。人工上件的线,地上画一条上件参考线,让大家把包裹放在皮带中间,别图省事随手扔。
- 接头问题别在现场硬调。接头偏斜只能重新做接头:硫化接头找专业队伍,机械接头检查卡扣有没有松脱、两边是否对齐。接头没做好,前面四步全是无用功。
调完别急着走。让线空载跑 15~30 分钟,站在机头、机尾各看几圈,确认皮带不再往一边爬;再用手背贴一下滚筒轴承座,烫手就说明轴承有问题,调偏解决不了,记下来报修。调偏这活,观察的时间比动手的时间更重要。
另外提一句:市面上有卖调偏托辊(自动调心托辊),它能纠小偏,但别指望它治大病。我的判断是:调偏托辊是辅助,正经托辊没调正之前,装再多调偏托辊也是给设备续命,不是治病。
出现这几个信号,停线叫专业的人来
有些情况不是敲敲托辊能解决的,硬扛只会把小问题拖成大修:
- 皮带边缘磨损起毛,磨掉的宽度超过原来的四分之一;
- 接头处开裂、起层,或者机械卡扣掉了两颗以上;
- 按上面的清单调了两轮,跑偏还是回来;
- 滚筒轴承异响、烫手,或者托辊大面积卡死;
- 皮带打滑冒烟——这是要着火的节奏,立刻停机。
叫维修的时候把现象说清楚:空载偏还是负载偏、偏哪边、哪一段、什么时候开始的、有没有异响。信息越准,维修来得越快,停机时间越短。别只说一句“皮带偏了,快来”,那等于没说。
跑偏这事,说白了就是个“早发现早便宜”的活。我现在给客户的建议就一条:每天开线前,班长花两分钟沿线走一遍,看皮带边有没有磨痕、听托辊有没有异响、摸滚筒烫不烫。两分钟,换的是换一条皮带加停机轻松上万美金的代价。明天开线,你也走一遍。对了,巡检发现的问题记在本子上,攒够一个月,你就能看出这条线是“偶发”还是“老毛病”——老毛病别犹豫,直接立项整改。