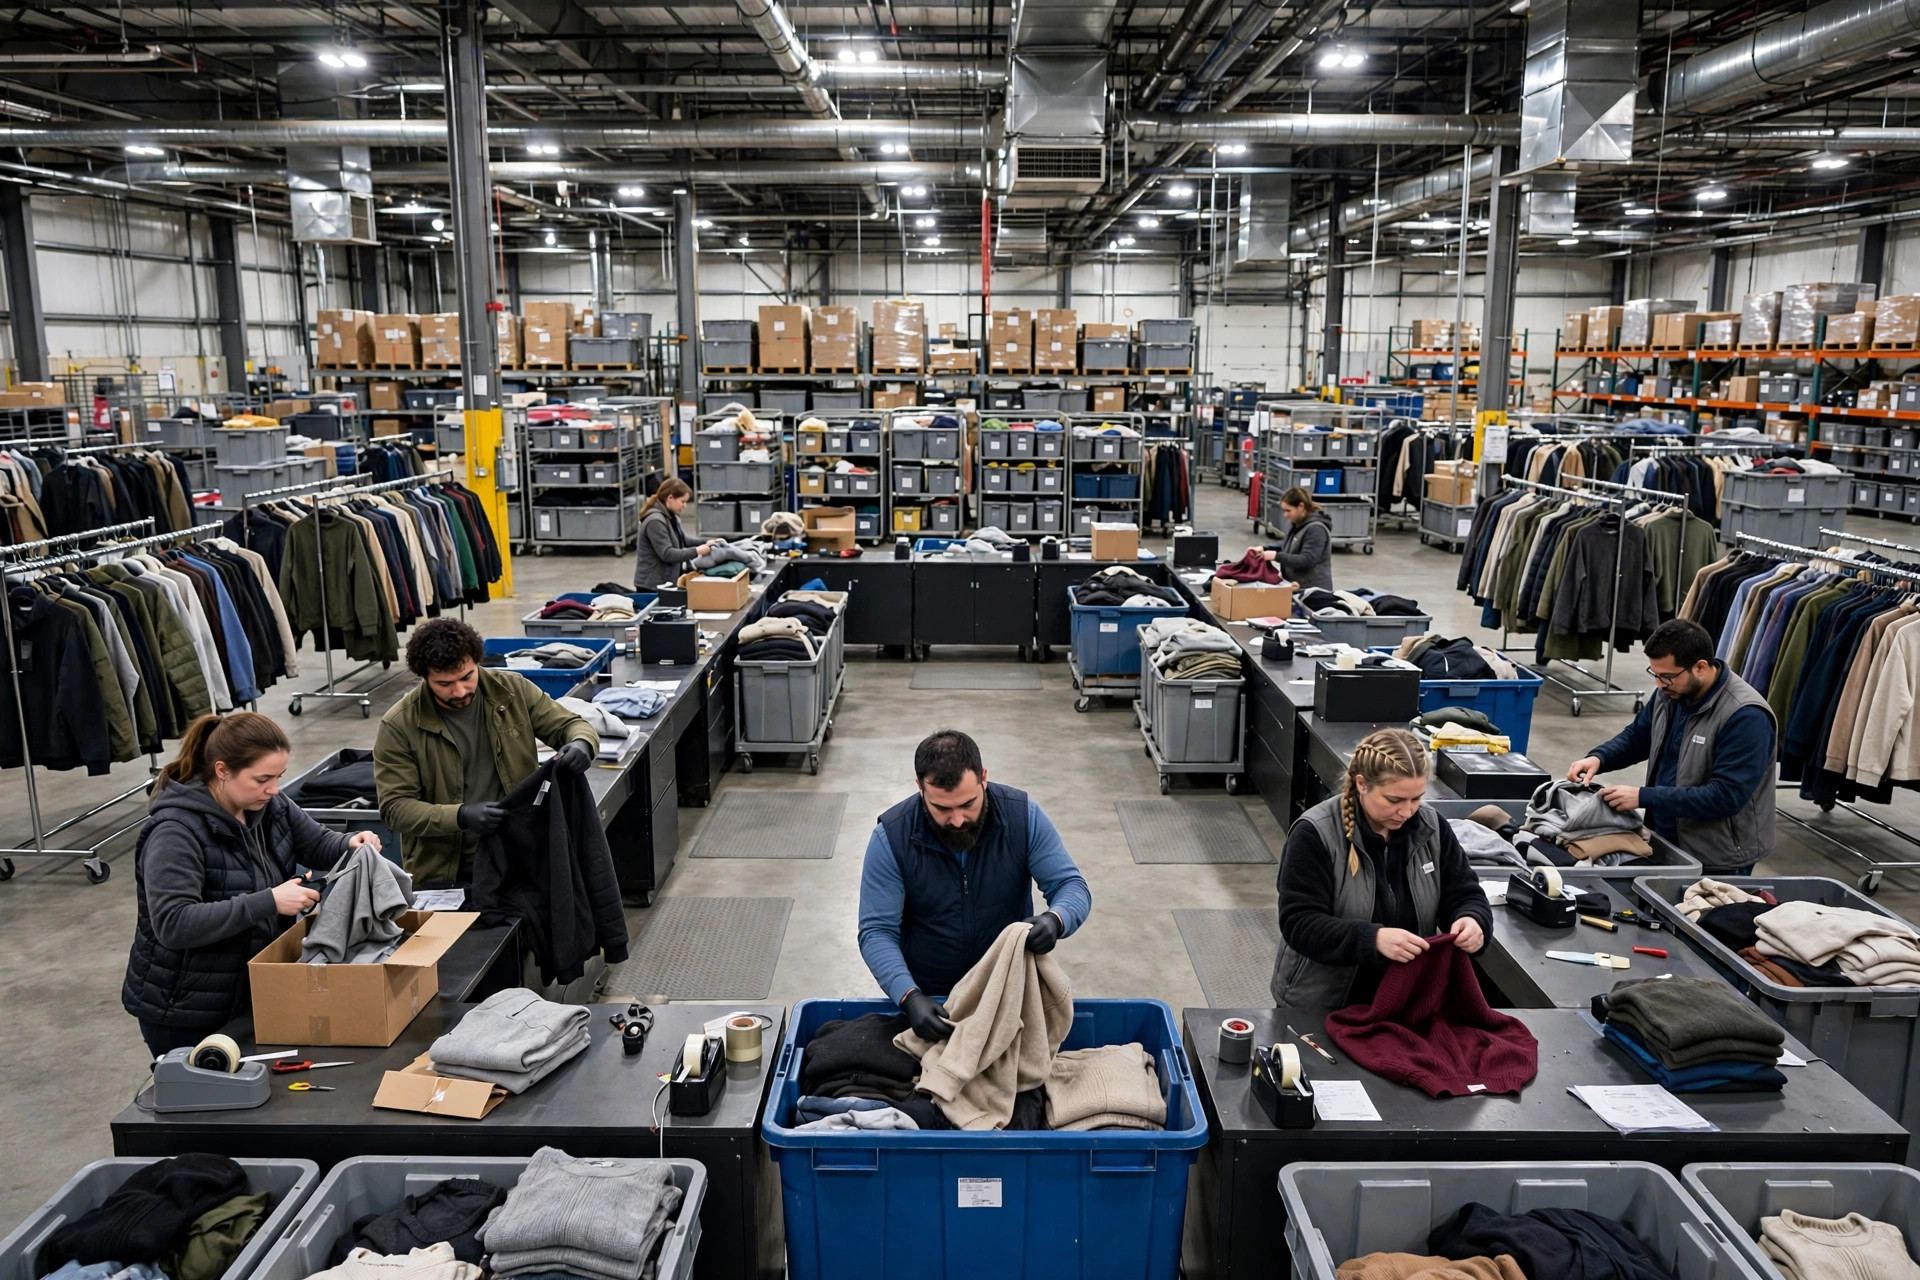
开篇:被塞进角落的退货,正在吃掉你的利润
很多仓库的退货区是"顺手"划出来的:收货区角落里围一块地方,退货到了就往那一堆。旺季一到,退货堆成山,分拣员在里面"考古",能二次销售的货压了两周才上架——黄花菜都凉了。
数据很扎心:一件可二次销售的退货,每延迟上架一天,其残值平均下降约 1%~2%(服装、3C 类目更甚)。退货处理不是成本中心,而是利润回收中心——规划得好,它是仓库里 ROI 最高的区域之一。
为什么退货区必须独立:三个理由
理由一:动线完全相反。 正向物流是"收货→存储→拣选→发货"一条线往前走;逆向是"收货→分拣→(维修/翻新/报废)→重新上架或退供应商",中途多次分叉。把逆向硬塞进正向动线里,等于在单行道上逆行。
理由二:作业性质完全不同。 正向是标准化、批量化的;逆向是"开盲盒"——每件退货的品相、原因、去向都不一样,需要大量人工判断。混在一起,两种作业互相干扰。
理由三:人员技能不同。 退货分拣员需要懂产品、懂质检标准,时薪通常比普工高 15%~20%。把高技能人力和普通拣选混排,是浪费。
退货区规划的四个关键设计
1. 位置:紧贴收货口,远离发货口
退货从收货口进(快递退货和到货走同一个口最省事),处理完的可售品直接上架或进拣选区。退货区和收货区相邻、和发货区保持距离——避免退货动线穿越整个仓库。理想布局:收货口左侧是质检/入库,右侧就是退货处理区,形成"逆向小环路"。
2. 内部按"判决"分区,而不是按品类
退货区内部不按"服装/3C"分,而按处理决策分五个工位:
| 工位 | 动作 | 去向 | |---|---|---| | 初检分拣 | 开箱、核对、判断品相 | 分流到各工位 | | 良品上架 | 清洁、换包装 | 直接回拣选区/存储区 | | 维修翻新 | 简单维修、检测 | 维修区→二次质检 | | 供应商退回 | 质量问题、批量不良 | 退供应商区 | | 报废/捐赠 | 无残值 | 报废流程 |
五个工位呈 U 形排布,初检在 U 形口,最大限度减少搬运距离。
3. 面积按退货率倒推,旺季留 50% 余量
退货区面积 = 日均订单量 × 退货率 × 平均滞留天数 × 单件占地 × 1.5(旺季系数)。举例:日均 5000 单、退货率 20%、平均滞留 3 天、每件占地 0.3 平——退货区至少需要 5000×0.2×3×0.3×1.5 = 1350 平。很多仓库按"淡季够用"规划,一到大促后退货潮就爆仓,退货区必须按峰值设计。
4. 系统支持:退货要有独立的 WMS 流程
物理分区只是 half,系统里退货也要"独立":独立的退货入库单、独立的质检标准(每个 SKU 预设"可售/维修/报废"判定规则)、退货上架优先级高于普通补货。没有系统支撑,退货区划得再漂亮也只是个高级堆货场。
退货区的绩效也要单独核算。建议跟踪三个核心指标:退货处理周期(从到货到有明确去向,目标 72 小时内)、二次销售率(可售品占退货总量的比例,优秀水平 75% 以上)、单位处理成本(每件退货的人工+耗材成本)。很多仓库把退货成本摊进整体运营费用,结果没人对退货效率负责。独立核算之后,退货区负责人才有动力去优化流程——比如引入简易的自动开箱线、给高频退货 SKU 做预设质检模板,这些投入的 ROI 在独立核算下看得一清二楚。
实战案例:美妆电商退货区改造,二次销售率从 52% 到 81%
一家美妆电商仓,退货率 25%,原来的退货就是收货区角落的两排货架。改造后:独立退货区 800 平,五个判决工位,外加一个小型"翻新间"(换泵头、补外盒)。最关键的改变是流程:退货初检时限从 72 小时压缩到 24 小时,良品当天回流上架。
效果:可二次销售率从 52% 提升到 81%,退货平均处理周期从 9 天降到 3.2 天。按每月 2 万件退货算,多回收的货值每月超过 40 万元——退货区改造 3 个月回本。
避坑提醒:退货区规划的四个坑
- 退货和收货混流:退货快递和到货卡车抢同一个卸货口,早晚高峰打架。量大了一定要分口,哪怕只是分时段。
- "先堆着,有空再分":这是退货区最大的癌症。必须设定 SLA——初检 24 小时、良品 48 小时内回流,没有 SLA 的退货区就是垃圾场。
- 忽视 hazardous 退货:带电、带液体的退货(充电宝、香水)要单独隔离存放,混放是消防和法规双重风险。
- 退供应商无闭环:退给供应商的货要有单独台账和账期跟踪,否则钱货两空——很多仓库的"应退未退"一年下来是六位数的损失。
总结
退货区独立规划的核心就一句话:把逆向物流当成一条独立的生产线来设计——独立的位置、独立的动线、独立的工位、独立的系统流程、独立的 SLA。退货处理得越快,沉睡的库存变成现金的速度就越快。在这个意义上,退货区不是成本中心,是仓库里最被低估的利润中心。
老米说仓储 · 20 年美国仓储解决方案老米